

Wirbelstromprüfung von Schrauben auf Materialzustandsschwankungen
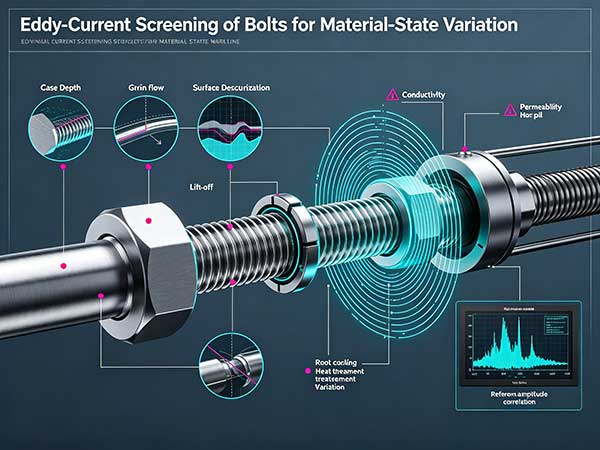
Bei Fehlerprüfungen für die Wärmebehandlung von Verbindungselementen und die Kontrolle des Materialzustands sehe ich oft ein Sortiersystem, das eine breite Signalverschiebung erkennt, aber nicht mit der Härtetiefe, dem Härteprofil oder dem tatsächlichen Ausschussmechanismus korreliert. Der endgültige Schaden mag wie ein einfaches gebrochenes Befestigungselement aussehen, aber der technische Ablauf beginnt früher – mit der Materialidentität, der Verbindungsgeometrie, der Fertigungsintegrität, dem Installationsverhalten oder einer sich ändernden Betriebsumgebung. In diesem Artikel wird die Wirbelstromabschirmung anhand dieses Mechanismus und nicht anhand von Marketingaussagen entwickelt.
Die verifizierten Produktdaten sind bewusst eng gefasst: Sechskantschraube aus Edelstahl 904L, M3–M160, nicht standardmäßige Fähigkeit und Ausführung nach DIN, ANSI, GB oder einer genehmigten nicht standardmäßigen Zeichnung. Es werden keine Festigkeitsklasse, Prüflast, Zugwert, Härte, Drehmomentkoeffizient, Ermüdungsgrenze, Korrosionslebensdauerwert, Beschichtung, Toleranzsatz oder genaue Standardzahl angegeben. Überprüfen Sie jeden fehlenden Parameter vor der Spezifikation anhand des aktuellen Testberichts des Herstellers.
Die Lastübertragung über das Gewinde ist ungleichmäßig. Durch die elastische Verformung tragen die zuerst in Eingriff befindlichen Gewindegänge mehr Last als die Gewindegänge, die weiter von der Lagerfläche entfernt sind. Steigungsfehler, Variation des Flankenwinkels, Abweichung von Teilungsdurchmesser, unvollständige Form oder ein beschädigter Fuß können diese Konzentration verstärken. Ein ausreichender Nenneingriff garantiert keine ausreichende Lastverteilung, es sei denn, Innen- und Außengewinde werden paarweise gesteuert.
Der Rundlauf und das erste vollständig geformte Gewinde verdienen besondere Aufmerksamkeit, da sich die Abschnittsgeometrie und die Kontaktbedingungen auf einer kurzen Strecke ändern. Wenn eine zyklische Axialkraft mit einer Fehlausrichtung einhergeht, kann die höchste lokale Spannung an einem Übergang auftreten und nicht an der kleinsten Nennfläche, die in einer einfachen Handberechnung angenommen wird.
Im vorliegenden Fall ist die maßgebende Servicemaßnahme eine Produktionsschwankung des Materials oder des thermischen Zustands, die sich auf spätere Ermüdung und AbNutzung auswirkt. Ich würde diese Aktion von den geklemmten Elementen über die Lagerfläche, den Übergang von Kopf zu Schaft, den Schaft, das Eingriffsgewinde und die Gegenkomponente abbilden. Die Karte sollte erkennen, wo sich der Kontakt öffnen kann, wo Schlupf beginnen kann und wo lokale Biegung oder Spannungskonzentration auftritt. Diese Übung bestimmt, welche Dimensionen und Mängel wirklich kritisch sind.
Definieren Sie die entladene Geometrie.Zeichnen Sie Lücken, Kontaktflächen, Gewindeposition, effektives Eingreifen und Ausrichtung auf.
Installation definieren.Geben Sie an, wie die Klemmkraft erzeugt, gemessen und aufrechterhalten wird, ohne dass davon ausgegangen wird, dass das Drehmoment der Vorspannung entspricht.
Wenden Sie Serviceaktionen an.Berücksichtigen Sie Produktionsschwankungen im Material oder thermischen Zustand, die sich auf spätere Ermüdung und Verschleiß auswirken, sowie etwaige Umverteilungen zwischen benachbarten Verbindungselementen.
Bewerten Sie die Verschlechterung.Berücksichtigen Sie Teiletemperatur, Spulenverschleiß, Abheben, Geometrievariation und elektronische Drift als Änderungen der Mechanik, des Materialzustands und der Prüfbarkeit.
Verknüpfen Sie Beweise mit Entscheidungen.Weisen Sie jedem glaubwürdigen Fehlermechanismus eine Zeichnungskontrolle oder einen Test zu.
Das von Shanghai Liyang Certification Co., Ltd. ausgestellte Qualitätsmanagementsystem-Zertifikat LY203E5074Q ist der einzige bereitgestellte Zertifizierungsnachweis. Es weist auf die Zertifizierung eines Qualitätsmanagementsystems hin; Aktuelle Gültigkeit, Standort, Geltungsbereich und der Managementsystemstandard, auf den sich das Zertifikat bezieht, müssen überprüft werden, bevor das Dokument in einer technischen Akte verwendet wird.
Zu den relevanten „Komponenten“ gehören geometrische Zonen und Passschnittstellen, da eine Schraube nicht isoliert validiert werden kann. Für die Wärmebehandlung von Verbindungselementen und die Kontrolle des Materialzustands wird der kritische Wert durch den Weg bestimmt, über den Produktionsschwankungen im Material oder thermischen Zustand, die sich auf spätere Ermüdung und Verschleiß auswirken, in die Baugruppe gelangen. Die Tabelle trennt verifizierte Informationen von Projektdefinitionen, sodass ein Ingenieur erkennen kann, wo noch Beweise fehlen.
| Element | Verifizierte oder erforderliche Definition | Technische Funktion | Risiko bei Kompromittierung |
|---|---|---|---|
| Bolzen-Wirbelstrom-Siebmaterialweg | Edelstahl 904L | Behält die Materialannahme bei, die für die Wärmebehandlung von Verbindungselementen und die Materialzustandskontrolle verwendet wird | Ein Materialmix unterbricht die Verbindung zwischen Validierung und Produktion |
| Ausgewählte Geometrie innerhalb von M3–M160 | Exakte kontrollierte Zeichnung erforderlich | Lokalisiert den Kopf, den Schaft, das Gewinde und die passenden Schnittstellen im vorgesehenen Lastpfad | Nicht konforme Metallurgiedurchgänge |
| Funktion zur Kontrolle falscher Akzeptanz | Zeichnungsdefinierte Geometrie und Oberflächenbeschaffenheit | Verhindert oder macht den Zustand sichtbar: Referenzproben stellen nicht den tatsächlichen Ausschusszustand dar | Nicht konforme Metallurgiedurchgänge |
| Funktion zur Kontrolle falscher Zurückweisungen | Projektdefinierte Steckschnittstelle oder Prozessstatus | Verhindert oder deckt den Zustand auf: Normale Geometrie oder Temperaturverteilung verschiebt das Signal | Verwertbares Produkt wird unnötigerweise getrennt |
| Funktion zur Kontrolle von Rezeptübertragungsfehlern | Zeichnungsdefinierte Geometrie und Oberflächenbeschaffenheit | Verhindert oder macht den Zustand offen: Eine Einstellung aus einer anderen Größe wird wiederverwendet | Kopplungsunterschiede machen Schwellenwerte ungültig |
| Funktion zur Kontrolle der Kalibrierungsdrift | Projektdefinierte Steckschnittstelle oder Prozessstatus | Verhindert oder deckt den Zustand auf: Spule, Elektronik oder Vorrichtungen verändern sich im Laufe der Zeit | Entscheidungsgrenzen verschieben sich unbemerkt |
Überprüfen Sie alle Parameter anhand aktueller Testberichte und geltender Standards, bevor Sie sie in Spezifikationen verwenden.
Ein Nennmaterial und ein Nenndurchmesser lösen keine Übergangsgeometrie, Gewindetoleranz, Lagerflächenbeziehung oder Gegengewindeverhalten auf. Diese Funktionen sollten in einer Zeichnungshierarchie mit klarer Priorität gesteuert werden. Wenn eine Standardfamilie aufgerufen wird, muss jede nicht standardmäßige Abweichung sichtbar sein und darf nicht in einer allgemeinen Notiz ausgeblendet werden.
Ich verwende eine Beweismatrix anstelle einer generischen Inspektionsliste. In jeder Zeile muss das Merkmal angegeben werden, warum es wichtig ist, eine Wirbelstromprüfung durchzuführen, die Produktionsstufe, in der sie erstellt wird, die Überprüfungsmethode, die Akzeptanzregel, die Häufigkeit der Probenahme oder Siebung, der Reaktionsplan und die gespeicherten Aufzeichnungen. Werte, die im Anhang fehlen, bleiben offen; Sie dürfen nicht aus dem Gedächtnis oder von einer anderen Verbindungselementsorte aus vervollständigt werden.
| Parameter | Verifizierungsmethode | Akzeptabler Bereich oder Status | Technische Bedeutung |
|---|---|---|---|
| Fertige Materialidentität | Aktuelles Materialzertifikat sowie eine genehmigte Identitätsmethode | Edelstahl 904L | Eine nicht verifizierte Legierung macht Materialannahmen ungültig |
| Ausgewählte Nenngröße | Kalibrierte Maßprüfung | M3–M160 ist der mitgelieferte Bereich; Wählen Sie eine Größe aus und überprüfen Sie sie | Passungs- und Lastberechnungen können keine undefinierte Größe verwenden |
| Ausführungsstandard | Dokumentenprüfung und merkmalsspezifische Prüfung | DIN, ANSI, GB oder eine genehmigte, nicht standardmäßige Zeichnung | Es werden keine genaue Kennung und Revision angegeben |
| Falsche Akzeptanzüberprüfung | Ein physikalischer Versuch, der Produktionsschwankungen im Material oder thermischen Zustand reproduziert, die sich auf spätere Ermüdung und Verschleiß auswirken | Projektspezifisch; Korrelieren Sie Signale mit destruktiven Beweisen | Referenzproben stellen nicht den tatsächlichen Ausschusszustand dar, was zu fehlerhaften Metallurgiedurchgängen führen würde |
| Falsche Ablehnungsüberprüfung | Maß- oder Oberflächenprüfung auf Merkmalsebene | Projektspezifisch; Charakterisieren Sie störende Variablen | Normale Geometrie- oder Temperaturausbreitungsverschiebungen des Signals würden dazu führen, dass das verwendbare Produkt unnötigerweise entmischt wird |
| Fehlerüberprüfung der Rezeptübertragung | Expositions- oder Montagetest, der die Teiletemperatur, den Spulenverschleiß, das Abheben, die Geometrievariation und die elektronische Drift widerspiegelt | Projektspezifisch; Qualifizieren Sie jede Geometriefamilie | Die Wiederverwendung einer Einstellung einer anderen Größe würde dazu führen, dass Kopplungsunterschiede die Schwellenwerte ungültig machen |
| Überprüfung der Kalibrierungsdrift | Prozessüberwachung und Aufzeichnung der Chargeneindämmung | Projektspezifisch; Nutzen Sie geplante Herausforderungen und Wartungsarbeiten | Eine Änderung von Spule, Elektronik oder Vorrichtungen im Laufe der Zeit würde dazu führen, dass sich die Entscheidungsgrenzen unbemerkt verschieben |
| Nachweis des Qualitätssystems | Überprüfen Sie die aktuelle Website, den Umfang, die Gültigkeit und den Emittenten | Qualitätsmanagementsystem-Zertifikat LY203E5074Q, ausgestellt von Shanghai Liyang Certification Co., Ltd. | Die Aufzeichnungen müssen die Bolzenwirbelstromprüfung unterstützen und dürfen nicht nur einen allgemeinen Systemanspruch darstellen |
Überprüfen Sie alle Parameter anhand aktueller Testberichte und geltender Standards, bevor Sie sie in Spezifikationen verwenden.
DIN, ANSI und GB sind Standardfamilien und keine vollständigen Produktdefinitionen. Der Ingenieur muss das genaue Dokument, die Revision, den Produktstil, das Gewindesystem, die Toleranzklasse, die Anforderungen an die mechanischen Eigenschaften und die tatsächlich beabsichtigte Testmethode identifizieren. Eine genehmigte, nicht standardmäßige Zeichnung muss diese Anforderungen selbst enthalten. „Gleichwertig“ sollte nicht ohne einen dokumentierten Vergleich aller funktionsrelevanten Klauseln akzeptiert werden.
Für die Wirbelstromprüfung von Bolzen sollten Akzeptanzbereiche aus dem validierten Lastpfad und der validierten Montage abgeleitet werden. Wenn das Projekt Vorspannung, Ermüdung, Korrosion, Abtragen, Härte, Einsatztiefe, optische Auflösung, Wirbelstromgrenzen oder Fähigkeitsziele erfordert, müssen diese Zahlen aktuelle Beweise enthalten. Die gelieferten Materialien und Abmessungsbereiche können diese nicht ersetzen.
Ein Wirbelstromsignal ist eine Reaktion auf elektrische Leitfähigkeit, ggf. magnetische Permeabilität, Geometrie und Sensorkopplung. Mehrere Variablen können denselben Amplituden- oder Phasenwert bewegen. Bei der Kalibrierung müssen daher physikalisch charakterisierte Teile und nicht nur Etiketten verwendet werden. Wenn es sich bei dem beabsichtigten Screening um eine Wärmebehandlung handelt, sollten den Referenzproben Daten zur zerstörenden Härte und zur Mikrostruktur beigefügt werden.
Geometrieeffekte sind besonders wichtig bei M3–M160- und Nicht-Standard-Produkten. Durchmesser, Kopfnähe, Gewindeform und Positionierung ändern die Kupplung. Man sollte nicht davon ausgehen, dass ein Rezept auf eine andere Größe übertragbar ist. Möglicherweise sind eine Temperaturstabilisierung und eine Lift-off-Kontrolle erforderlich, bevor enge Akzeptanzfenster sinnvoll sind.
Der Validierungssatz sollte eine akzeptable Prozessstreuung, bekannte unter- und überbearbeitete Bedingungen, relevante Risse, bei denen eine Risserkennung beansprucht wird, und störende Abweichungen umfassen, die nicht zur Ablehnung führen sollten. Regelmäßige Herausforderungen und Abweichungsprüfungen sorgen dafür, dass das Sieb seinem ursprünglichen technischen Zweck erhalten bleibt.
Falsche Akzeptanz als Designbedingung.Bei der Wärmebehandlung von Verbindungselementen und der Materialzustandskontrolle ist der auslösende Mechanismus: Referenzproben stellen nicht den tatsächlichen Ausschusszustand dar. Ich würde Produktionsschwankungen im Material oder thermischen Zustand reproduzieren, die sich auf spätere Ermüdung und Verschleiß auswirken, während ich die Passgeometrie und den Installationszustand konstant halte, und dann das Merkmal vor und nach der Belastung untersuchen. Die technische Konsequenz sind fehlerhafte Metallurgiedurchgänge. Eine nützliche Validierungsaufzeichnung muss zeigen, warum die vorgeschlagene Kontrolle – Signale mit destruktiven Beweisen korrelieren – diese physische Kette unterbricht und nicht nur den endgültigen Schaden erkennt.
Für eine falsche Ablehnung sind Beweise erforderlich.Die Untersuchung sollte gezielt nach Hinweisen auf normale Geometrie oder Temperaturspreizungsverschiebungen des Signals suchen. Relevante Beobachtungen können asymmetrischer Kontakt, Dimensionsbewegung, Oberflächenübertragung, ein lokalisierter Bruchursprung oder ein Prozessprotokoll sein, das sich vor der betroffenen Charge geändert hat. Da das verwendbare Produkt unnötig getrennt ist, sollte die Abnahme auf einem projektdefinierten Funktionstest und einer Inspektion auf Funktionsebene basieren. Die präventive Anforderung besteht darin, störende Variablen zu charakterisieren.
Grenzfall: Fehler bei der Rezeptübertragung.Dieser Modus wird wichtig, wenn normale Produktions- oder Servicevariationen die Baugruppe in Richtung einer Einstellung aus einer anderen Größe verschieben und wiederverwendet werden. Bei der Überprüfung sollte die ungünstigste glaubwürdige Kombination aus Geometrie, Materialzustand, Reibung und Teiletemperatur, Spulenverschleiß, Abheben, Geometrievariation und elektronischer Drift getestet werden. Wenn der Mechanismus aktiv ist, machen Kopplungsunterschiede Schwellenwerte ungültig. Die Spezifikation sollte daher Beweise zur Qualifizierung jeder Geometriefamilie erfordern und die Eindämmung definieren, wenn diese Beweise fehlschlagen.
Prüflogik für Kalibrierungsdrift.Das endgültige optische Erscheinungsbild allein kann nicht bestätigen, ob sich Spule, Elektronik oder Vorrichtungen im Laufe der Zeit verändern. Ich würde eine Inspektionsmethode wählen, die das auslösende Merkmal beobachtet, ein Prozesssignal, das identifiziert, wann es erstellt werden kann, und eine Chargenaufzeichnung, die die Exposition begrenzt. Der Grund ist direkt: Entscheidungsgrenzen verschieben sich unbemerkt. Im Kontrollplan sollte angegeben werden, wie geplante Herausforderungen und Wartungsarbeiten zu nutzen sind, wer reagiert und welches Produkt in der Warteschleife bleibt.
Feldinterpretation der unbewiesenen Crack-Behauptung.Wenn die Baugruppe aus dem Betrieb zurückgeschickt wird, sollte der Analyst das beschädigte Teil mit unbenutzten Teilen aus derselben Charge und mit benachbarten Befestigungselementen vergleichen. Die Arbeitshypothese lautet: Das Wärmebehandlungs-Screening wird als universelle Risserkennung dargestellt. Die erwartete Konsequenz ist, dass relevante Diskontinuitäten unentdeckt bleiben. Installationsaufzeichnungen, Kontaktmarkierungen, Bruchstellen, Materialnachweise und Prozessgenealogie sollten diese Hypothese entweder stützen oder ablehnen. Korrekturmaßnahmen müssen den spezifischen Erkennungsmechanismus definieren.
Beim Gewindewalzen wird Material zwischen den Matrizen verdrängt und kann eine glatte, kaltverfestigte Oberfläche mit günstigem Kornfluss erzeugen. Das Ergebnis hängt vom Rohlingsdurchmesser, der Matrizenübereinstimmung, der Eindringtiefe, der Ausrichtung, der Schmierung, dem Materialzustand, der Walzgeschwindigkeit und dem Werkzeugverschleiß ab. Eine falsche Rohlinggröße kann den Kamm überfüllen oder unvollständige Flanken hinterlassen; Eine Fehlausrichtung kann zu Steigungsfehlern und ungleichmäßigem Flankenkontakt führen.
Wenn für ein hochfestes Teil nach der Wärmebehandlung das Walzen vorgeschlagen wird, müssen Härte und verbleibende Duktilität explizit nachgewiesen werden. Eine vorteilhafte Wurzelkompression ist möglich, aber hartes Material, beschädigte Matrizen, übermäßige Eindringung, Oberflächenentkohlung aufgrund einer früheren Operation oder schlechte Schmierung können Risse verursachen. Dieser Prozessanspruch kann nicht automatisch auf das verifizierte 904L-Produkt übertragen werden.
Die statistische Prozesskontrolle ist erst sinnvoll, wenn das Messsystem und der Prozess stabil genug für die Interpretation sind. Für jedes kritische Merkmal sind eine definierte Untergruppe, eine Stichprobenhäufigkeit, ein Diagrammtyp, eine Reaktionsregel und eine Eindämmungsgrenze erforderlich. Fähigkeitsindizes sind kein Akzeptanzersatz: Ein günstiger Index kann ein Sondersignal nicht entschuldigen, und es muss ein Zielwert für das Projekt vereinbart werden, da dieser in den verifizierten Daten nicht angegeben ist.
Die Wiederholbarkeit und Reproduzierbarkeit des Messgeräts sollte klein genug sein, um Prozessbewegungen unterscheiden zu können, die für die Montage von Bedeutung sind. Auflösung, Befestigung, Bezugssimulation, Bedienermethode, Temperatur und Teilesauberkeit können das Ergebnis beeinflussen. Messunstimmigkeiten zwischen Lieferant und Kunde müssen vor der Produktionsfreigabe geklärt werden.
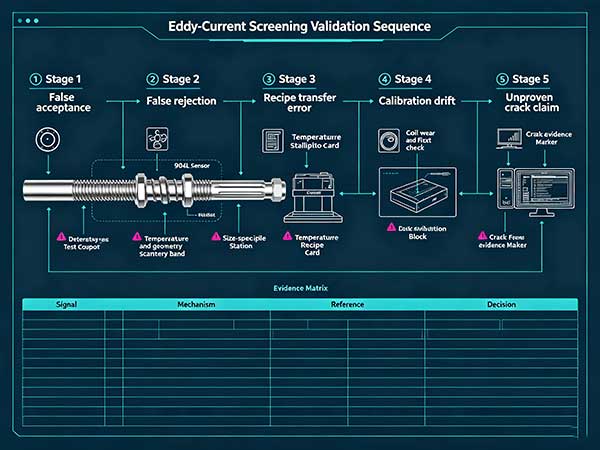
Stufe 1 – Falsche Akzeptanz:Bereiten Sie ein Montage- oder Produktionsmuster vor, bei dem Referenzmuster nicht den tatsächlichen Ausschusszustand darstellen. Wenden Sie Produktionsschwankungen im Material oder thermischen Zustand an oder simulieren Sie diese, die sich auf spätere Ermüdung und Verschleiß auswirken, und dokumentieren Sie dann, ob die fehlerhafte Metallurgie erfolgreich ist. Geben Sie die Phase erst frei, wenn die Beweise zeigen, dass das Design oder der Prozess Signale mit destruktiven Beweisen korrelieren wird.
Stufe 2 – Falsche Ablehnung:Bereiten Sie eine Baugruppe oder ein Produktionsmuster vor, bei dem eine normale Geometrie oder Temperaturverteilung das Signal verschiebt. Wenden Sie Produktionsschwankungen im Material oder thermischen Zustand an oder simulieren Sie diese, die sich auf spätere Ermüdung und Abnutzung auswirken, und dokumentieren Sie dann, ob das verwendbare Produkt unnötigerweise getrennt wird. Geben Sie die Phase erst frei, wenn die Beweise zeigen, dass das Design oder der Prozess störende Variablen charakterisieren wird.
Stufe 3 – Fehler bei der Rezeptübertragung:Bereiten Sie ein Montage- oder Produktionsmuster vor, in dem eine Fassung einer anderen Größe wiederverwendet wird. Wenden Sie Produktionsschwankungen im Material oder thermischen Zustand an oder simulieren Sie diese, die sich auf spätere Ermüdung und Verschleiß auswirken, und dokumentieren Sie dann, ob Kopplungsunterschiede Schwellenwerte ungültig machen. Geben Sie die Phase erst frei, wenn die Beweise zeigen, dass das Design oder der Prozess jede Geometriefamilie qualifiziert.
Stufe 4 – Kalibrierungsdrift:Bereiten Sie eine Baugruppe oder ein Produktionsmuster vor, bei dem sich Spule, Elektronik oder Vorrichtungen im Laufe der Zeit ändern. Wenden Sie Produktionsschwankungen im Material oder thermischen Zustand an oder simulieren Sie diese, die sich auf spätere Ermüdung und Abnutzung auswirken, und dokumentieren Sie dann, ob Entscheidungsgrenzen unbemerkt bleiben. Geben Sie die Phase erst frei, wenn die Beweise zeigen, dass das Design oder der Prozess geplante Herausforderungen und Wartungsarbeiten verwenden wird.
Stufe 5 – Unbewiesene Crack-Behauptung:Bereiten Sie eine Montage- oder Produktionsprobe vor, in der die Wärmebehandlungsprüfung als universelle Risserkennung dargestellt wird. Wenden Sie Produktionsschwankungen im Material oder thermischen Zustand an oder simulieren Sie diese, die sich auf spätere Ermüdung und Verschleiß auswirken, und dokumentieren Sie dann, ob relevante Diskontinuitäten unentdeckt bleiben. Geben Sie die Phase erst frei, wenn die Beweise zeigen, dass das Design oder der Prozess den spezifischen Erkennungsmechanismus definieren wird.
Diese Sequenz sollte die ausgewählte Größe, die tatsächlich zusammenpassenden Komponenten, den Zustand der Produktionsoberfläche und die Umgebungsbedingungen verwenden, die als Teiletemperatur, Spulenverschleiß, Abheben, Geometrievariation und elektronische Drift beschrieben werden. Es ist kein Ersatz für erforderliche Projektstandards; Es ist die Mechanismuskarte, die zur Auswahl der richtigen verifizierten Methoden verwendet wird. Akzeptanzwerte bleiben projektspezifisch, sofern im mitgelieferten Anhang keine Angaben gemacht werden.
Die Fertigungs- und Prüfebenen müssen miteinander verbunden sein. Eine Umformsimulation prognostiziert das Risiko, gibt jedoch kein Produkt frei; Durch die Sektionierung werden ausgewählte Proben geprüft, es wird jedoch nicht die gesamte Charge gescreent. Die Prozessüberwachung erkennt Signaländerungen, erfordert jedoch eine Fehlerkorrelation. Die optische Sortierung und die Wirbelstromsortierung verfügen jeweils über begrenzte Erkennungsmechanismen. Der Kontrollplan sollte sie nur dann kombinieren, wenn jede Ebene eine definierte Frage und eine validierte Grenze hat.
Diese Unterscheidungen verhindern auch eine ungültige Übertragung von Technologieansprüchen. Gewindewalzen nach der Wärmebehandlung, Induktionshärten, Mehrstationen-Kaltumformung, SPC, optische Sortierung und Wirbelstromprüfung können alle nützlich sein, aber nichts gilt automatisch für jede 904L-Sechskantschraube. Der ausgewählte Prozess muss mit dem Material, der Geometrie, der erforderlichen Leistung und den Prüfnachweisen für das tatsächliche Projekt kompatibel sein.
| Fehlermodus | Mechanismusspezifische Grundursache | Folge | Prävention oder Beweis |
|---|---|---|---|
| Falsche Akzeptanz | Referenzproben stellen nicht den tatsächlichen Ausschusszustand dar | Nicht konforme Metallurgiedurchgänge | Korrelieren Sie Signale mit destruktiven Beweisen |
| Falsche Ablehnung | Eine normale Geometrie oder Temperaturverteilung verschiebt das Signal | Verwertbares Produkt wird unnötigerweise getrennt | Charakterisieren Sie störende Variablen |
| Fehler bei der Rezeptübertragung | Eine Einstellung aus einer anderen Größe wird wiederverwendet | Kopplungsunterschiede machen Schwellenwerte ungültig | Qualifizieren Sie jede Geometriefamilie |
| Kalibrierungsdrift | Spule, Elektronik oder Vorrichtungen ändern sich im Laufe der Zeit | Entscheidungsgrenzen verschieben sich unbemerkt | Nutzen Sie geplante Herausforderungen und Wartungsarbeiten |
| Unbewiesene Crack-Behauptung | Das Wärmebehandlungsscreening wird als universelle Risserkennung vorgestellt | Relevante Diskontinuitäten bleiben unentdeckt | Definieren Sie den spezifischen Erkennungsmechanismus |
Überprüfen Sie alle Parameter anhand aktueller Testberichte und geltender Standards, bevor Sie sie in Spezifikationen verwenden.
Bei einem Sortiersystem, das eine breite Signalverschiebung erkennt, aber nicht mit der Härtetiefe, dem Härteprofil oder dem tatsächlichen Auswurfmechanismus in Zusammenhang steht, würde ich die Baugruppe vor der Reinigung oder Demontage konservieren. Lagerspuren, Gewindeposition, Reibverschleiß, Korrosionsablagerungen, Bruchausrichtung, Werkzeugaufzeichnungen und der Zustand benachbarter Befestigungselemente können den auslösenden Mechanismus von der endgültigen Überlastung unterscheiden. Ein Austausch durch eine größere oder nominell stärkere Schraube kann den Schaden an eine andere Stelle verlagern, wenn die wahre Ursache in einer Fehlausrichtung, einem Aufhebeln, einem Festsetzen, einem Fressen oder einem nicht überprüften Gegengewinde liegt.
Die Grundursache sollte als physische Kette geschrieben werden. „Schlechte Qualität“ reicht nicht aus; „Eine beim Vorformen entstandene gefaltete Oberfläche verblieb am Unterkopfübergang und löste einen zyklischen Riss aus, nachdem die Verbindungstrennung eine Biegung verursachte“ ist prüfbar. Der Beweisplan kann dann jedes Glied in der Kette bestätigen oder ablehnen.
Modellieren Sie Produktionsschwankungen im Material oder thermischen Zustand, die sich auf spätere Ermüdung und Verschleiß auswirken, anhand des realen Stapels, der bei der Wärmebehandlung von Verbindungselementen und der Kontrolle des Materialzustands verwendet wird.
Wählen Sie eine Geometrie zwischen M3 und M160 aus und definieren Sie alle funktionalen Bezugspunkte, Übergänge, Gewinde und Kontaktflächen.
Für Edelstahl 904L ist ein aktueller Endlosnachweis erforderlich; Akzeptieren Sie keine allgemeine Beschreibung von Edelstahl.
Legen Sie Projektwerte für Festigkeit, Dehnverhalten, Härte, Ermüdung, Abstreifen und Verformung fest, da im Anhang keine angegeben sind.
Falsche Annahme:Überprüfen Sie, ob Referenzproben nicht den tatsächlichen Ausschusszustand darstellen. erfordern, dass die Produktions- oder Designkontrolle Signale mit destruktiven Beweisen korreliert.
Falsche Ablehnung:Überprüfen Sie, ob die normale Geometrie oder die Temperaturverteilung das Signal verschiebt. erfordern, dass die Produktions- oder Designsteuerung störende Variablen charakterisiert.
Fehler bei der Rezeptübertragung:Überprüfen Sie, ob eine Einstellung einer anderen Größe wiederverwendet wird. erfordern die Produktions- oder Designkontrolle, um jede Geometriefamilie zu qualifizieren.
Kalibrierungsdrift:Überprüfen Sie, ob sich Spule, Elektronik oder Vorrichtungen im Laufe der Zeit ändern. erfordern, dass die Produktions- oder Designsteuerung geplante Herausforderungen und Wartungsarbeiten verwendet.
Unbewiesene Crack-Behauptung:Überprüfen Sie, ob die Wärmebehandlungsprüfung als universelle Risserkennung dargestellt wird. erfordern, dass die Produktions- oder Designkontrolle den spezifischen Erkennungsmechanismus definiert.
Reproduzieren Sie während der Installationsvalidierung das tatsächliche Gegengewinde, die Lageroberfläche, den Schmiermittelzustand, die Geschwindigkeit und den Verbindungsaufbau.
Testen Sie die Auswirkung von Teiletemperatur, Spulenverschleiß, Abheben, Geometrievariation und elektronischer Drift, anstatt die Haltbarkeit anhand des Legierungsnamens zu bestimmen.
Definieren Sie eine Basislinie im installierten Zustand, einen Inspektionszugriff, eine Intervalllogik, eine Wiederverwendungsentscheidung und eine Reaktion auf ein ausgefallenes Mitglied der Verbindung.
Benennen Sie das genaue DIN-, ANSI- oder GB-Dokument und die Revision oder geben Sie eine vollständige, nicht standardmäßige Zeichnung frei.
Überprüfen Sie das Qualitätsmanagementsystem-Zertifikat LY203E5074Q, ausgestellt von Shanghai Liyang Certification Co., Ltd., um den aktuellen Standort, den Umfang, den Status und den referenzierten Managementsystemstandard zu erfahren.
Halten Sie alle nicht überprüften numerischen Eigenschaften aus der Spezifikation heraus, bis ein aktueller Bericht genehmigt wird.
Teilen Sie Ihre Projektparameter für eine technische Überprüfung.
Ningbo Yi Teng Construction Machinery CO, LTD gibt an, die Rohstoffe und die Produktqualität zu kontrollieren und Sechskantschrauben aus Edelstahl 904L in M3–M160 und nicht standardmäßigen Formen anzubieten; Bei der mitgelieferten Zertifizierung handelt es sich um das Qualitätsmanagementsystem-Zertifikat LY203E5074Q, ausgestellt von Shanghai Liyang Certification Co., Ltd. Die aktuelle Produktseite sollte vor der Spezifikation auf die ausgewählte Zeichnung, Testberichte und genaue Ausführungsstandardreferenz überprüft werden.
Der stärkste Indikator für die technische Reife ist die kontrollierte Reaktion auf Veränderungen. Materialersetzungen, Werkzeugreparaturen, Maschinentransfers, Änderungen im Prozessablauf und Überarbeitungen der Prüfsoftware sollten eine Risikoüberprüfung auslösen. Die erforderliche Neuvalidierung kann je nach betroffenem Mechanismus von einer Dimensionsstudie bis hin zu zerstörenden Schnitt- oder Montagetests reichen.
Aufzeichnungen sollten die Revisionsidentität über Angebot, Zeichnungsgenehmigung, Produktion, Inspektion, Verpackung und Versand hinweg bewahren. Gemischte Revisionen führen zu Fehlern, die durch keine abschließende Bemusterung zuverlässig verhindert werden können.
Bei der Bolzenwirbelstromprüfung sollte die Prüfung nach einer einzigen Charge erfolgen. Wählen Sie einen fertigen Behälter aus und verfolgen Sie ihn rückwärts durch Freigabe, Inspektion, Prozesseinstellungen, Werkzeugidentität, Materialeingang und Zeichnungsgenehmigung. Wählen Sie dann einen aufgezeichneten Prozessalarm oder eine Nichtkonformität aus und verfolgen Sie ihn durch Eindämmung, Korrektur, Überprüfung und Beseitigung. Bei dieser Überprüfung in zwei Richtungen wird geprüft, ob das System unter normalen und anormalen Bedingungen funktioniert.
Beginnen Sie mit der physikalischen Möglichkeit, dass Referenzproben nicht den tatsächlichen Ausschusszustand darstellen. Bei der Wärmebehandlung von Verbindungselementen und der Materialzustandskontrolle erfordert eine gültige Antwort einen Versuch oder eine Berechnung, die Produktionsschwankungen im Material oder thermischen Zustand reproduziert, die sich auf spätere Ermüdung und Verschleiß auswirken, gefolgt von einer Inspektion des mit der falschen Annahme verbundenen Merkmals. Die bereitgestellten Produktfakten enthalten keine zahlenmäßige Begrenzung für diese Entscheidung.
Verwenden Sie die genaue kontrollierte Zeichnung und benennen Sie die zutreffende DIN-, ANSI-, GB- oder genehmigte nicht standardmäßige Anforderung. Die Sorge besteht darin, dass die normale Geometrie oder Temperaturverteilung das Signal verschiebt, was bedeutet, dass ein isolierter Katalogwert oder ein generisches Messergebnis die Frage nicht klären kann. Beweise sollten zeigen, wie störende Variablen charakterisiert werden.
Suchen Sie nach den auslösenden Beweisen, bevor Sie das endgültige Symptom interpretieren. Wenn eine Einstellung einer anderen Größe wiederverwendet wird, ist die erwartete technische Konsequenz, dass Kopplungsunterschiede Schwellenwerte ungültig machen. Material-, Prozess-, Installations- und Chargenaufzeichnungen sollten mit physischen Zeugenmarkierungen verglichen werden, bevor Korrekturmaßnahmen ausgewählt werden.
Behandeln Sie die Bedingung als definierten Randfall. Der angegebene M3–M160-Bereich und das 904L-Material beweisen keine Leistung, wenn sich Spule, Elektronik oder Vorrichtungen im Laufe der Zeit ändern. Der Zeichnungs- und Validierungsplan muss zeigen, wie das Design die geplante Herausforderung und Wartung unter Teiletemperatur, Spulenverschleiß, Abheben, Geometrievariation und elektronischer Drift nutzen wird.
Senden Sie die kontrollierte Zeichnung, den Verbindungsaufbau, die Details zum Gegengewinde, die Betriebslasten, die Umgebung und die Installationsmethode zur Überprüfung der technischen Spezifikationen.
Ansprechpartner: Frau Wu
Telefon:0086-13958324455
Kundendienst: +86-0574 88065928
E-Mail: Sales@zjbzj.com
Fax: +0086-0574 88065656

offizielle Website
Copyright @ Ningbo yi teng constructionmachinery CO,LTD, das sich hauptsächlich mit Blattschraubenserien, Sechskantschrauben und Schaufelzähnen beschäftigt. Gerne anfragen!
SitemapDiese Website verwendet Cookies, um sicherzustellen, dass Sie das beste Erlebnis auf unserer Website erhalten.
 English
 Español
 Portugues
 Pусский
 Français
 日本語
 한국어
 العربية
 हिन्दी



 WhatsApp
 Telefon
Kommentar
(0)